


 English
 Português
MMA-160/200/250 Igbtinnovative inversor Máquina de soldagem Máquina de soldagem anti-bastão de economia de energia
Cat:Máquina de soldagem de MMA
● Ignição instantânea de arco com 150% de aumento de corr...
Ver detalhesConteúdo
Quando uma oficina de fabricação de metal em Ningbo atendeu um pedido de 300 quadros de alumínio para bicicletas, a primeira passagem de solda em um tubo 6061 de 6 mm produziu porosidade em todas as costuras. O problema não era a técnica do soldador. Uma máquina de solda MIG convencional de 200 A simplesmente não conseguiu fornecer o rápido aumento de corrente e a melhoria da potência de fusão que o alumínio exige. Uma máquina de solda de alumínio é uma fonte de energia de engenharia projetada especificamente para alumínio e suas ligas, usando saída de corrente em mudança rápida e entrada de calor controlada para neutralizar a alta condutividade térmica e o filme de óxido do alumínio. A Miracher, operando como Taizhou Miracher Machinery Co., Ltd., desenvolveu sua linha com capacidade de alumínio em torno de unidades MIG de pulso duplo e TIG de pulso que enfrenta esses desafios de frente.
O alumínio requer uma máquina de solda dedicada porque sua condutividade térmica é três a quatro vezes maior que a do aço, seu filme de óxido fundido a 2.072°C e seu coeficiente de expansão térmica é duas vezes maior que o do aço carbono. Uma unidade MIG de aço padrão não consegue manter um arco estável nessas condições.
Esses três números orientam todas as decisões sobre equipamentos. O alumínio conduz o calor para fora da zona de solda a aproximadamente 234 W/m·K, enquanto o aço carbono fica próximo a 46 W/m·K. O arco deve depositar calor mais rápido do que o material de base o dissipa. A camada de óxido de alumínio, Al2O3, forma-se instantaneamente nas superfícies expostas e derrete a 2.072°C, muito acima do ponto de fusão do alumínio, 660°C. Sem uma forma de onda inicial estável de alta frequência, o eletrodo pode emperrar e a poça de fusão tornar-se irregular.
Uma máquina construída para alumínio deve, portanto, fornecer três capacidades: um tempo de subida de corrente acentuada, uma sequência controlada de início de arco e ajuste fino da entrada de calor. As fontes de energia IGBT baseadas em inversores atendem a esses requisitos porque comutam a ofertas de quilohertz e corrigem a saída em microssegundos, o que é certamente necessário ao soldar chapas de 2 mm em um dia e placas de 10 mm no dia seguinte.
O MIG de pulso duplo é a configuração mais prática da máquina de solda de alumínio porque usa oscilação de poça fundida de baixa frequência para reduzir a porosidade e a interrupção sem adicionar uma etapa separada do processo.
Dentro de um ciclo de pulso duplo, um trem de pulso de alta frequência controla a transferência de gotículas, enquanto um envelope de frequência mais baixa em aproximadamente 1 a 3 Hz alterna o arco entre uma fase forte e uma fase fraca. Esta mudança periódica agita a poça fundida, permitindo que o hidrogênio dissolvido escape antes da solidificação. Na fabricação prática de alumínio, uma máquina de pulso duplo pode reduzir a porosidade da solda em aproximadamente 50% em comparação com uma fonte de pulso única operando na mesma corrente média.
O segundo benefício é o controle direto sobre a entrada de calor. Como o ciclo de baixa frequência interrompido brevemente a corrente de pico, a piscina pode resfriar de maneira controlada. Isto reduz o crescimento de grãos e diminui a tensão residual nas juntas de topo. Para ligas suportáveis pelo envelhecimento, como 6061-T6, também estreitamente a zona afetada pelo calor, que é onde ocorre maior perda de resistência.
O controle sinérgico funciona em conjunto com pulso duplo. Os fios de alumínio variam significativamente no comportamento de alimentação: 4043 e 5356 têm superfícies macias e de baixo atrito que podem deslizar em um alimentador de dois rolos. Um sistema sinérgico combina automaticamente a velocidade do fio com a corrente, diminuindo o tempo de configuração dos parâmetros de mais de dez ajustes manuais para uma seleção de dial.
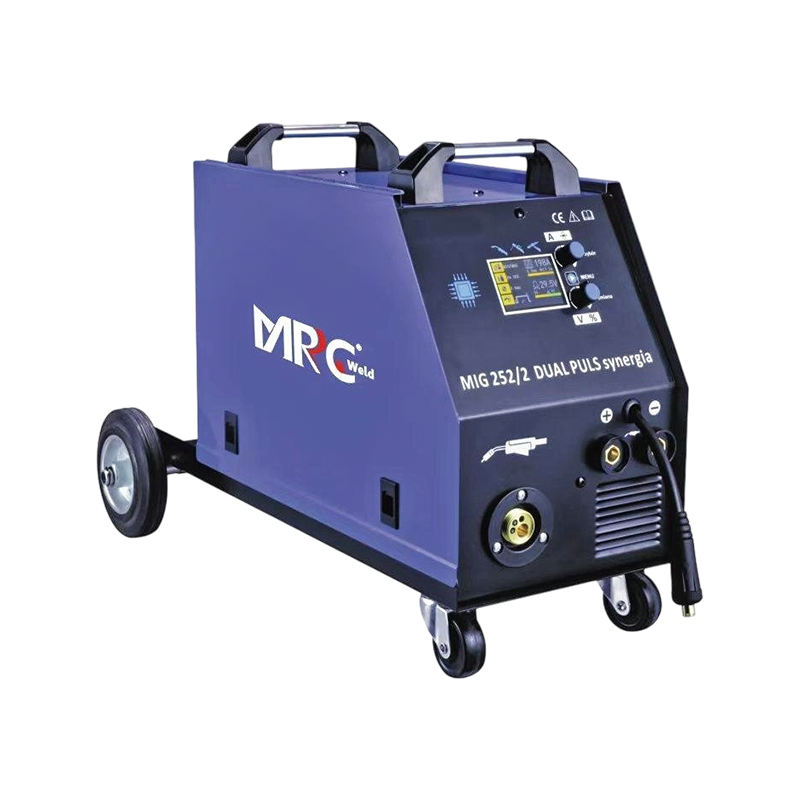 Soldador MIG inversor com pulso duplo e controle sinérgico Esta máquina multiprocessador possui controle por microprocessador e programas de sinergia integrados, simplificando a configuração da soldagem de alumínio. Sua capacidade de pulso duplo é adequada para trabalhos de produção em alumínio mais espesso, complementando a discussão sobre controle sinérgico. Ver Produto →
Para trabalhos de produção, o pulso duplo MIG lida com alumínio com espessura superior a 3 mm a 80 a 120 cm/min, enquanto o pulso TIG domina em chapas de 0,5 a 3 mm, onde o controle preciso do calor é mais importante do que a velocidade.
Uma oficina de fabricação relatou um aumento de 4x na velocidade de transferência ao mudar de TIG para MIG de pulso duplo em chapa de alumínio de 6 mm, com a suspensão permanecendo dentro de tolerâncias aceitáveis para estruturas estruturais.
| Métrica de teste | MIG de pulso duplo | Pulso TIG |
| Velocidade típica de soldagem | 80 a 120 cm/min | 20 a 40cm/min |
| Controle de entrada de calor | Bom com ajuste sinérgico | Excelente, controlado pelo operador |
| Habilidade do operador necessária | Médio, configuração de parâmetros | Técnica de tocha manual alta |
| Espessura de material recomendado | 3mm e acima | 0,5 a 3mm |
| Preparação de superfície | É necessária uma camada de óxido limpa | É necessária uma limpeza completa |
| Indutor de custos consumíveis | Desgaste do rolo alimentado de arame | Substituição do eletrodo de tungstênio |
Para engenheiros de engenharia que desejam se aprofundar em como as máquinas MIG se comportam sob carga contínua e estresse do ciclo de trabalho, o relatório da Miracher guia técnico para máquinas de solda MIG cobre o envelope de desempenho em detalhes.
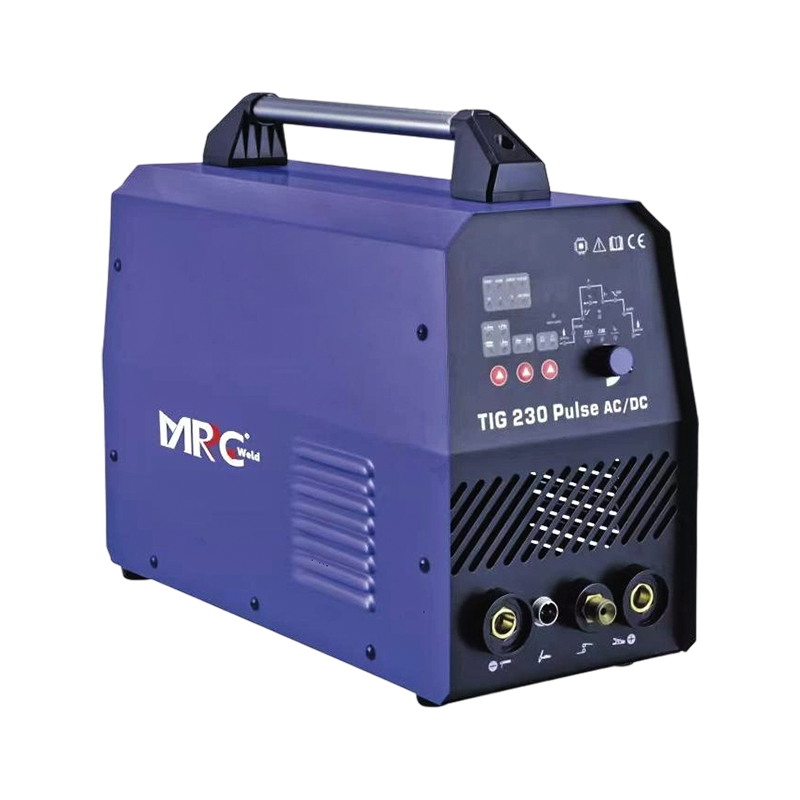 Soldador TIG de pulso com AC/DC e controle multifuncional Este soldador TIG baseado em IGBT oferece saída CA/CC e desempenho de arco estável, tornando-o adequado para soldagem precisa. Ele aborda as questões do ciclo de trabalho, proporcionando uma operação eficiente, conforme planejado no contexto da carga contínua. Ver Produto →
O ciclo de trabalho é a projeção mais negligenciada da máquina de solda de alumínio, e uma unidade avaliada em 40% a 40°C superaquecerá repetidamente quando uma oficina a forçar durante um dia inteiro de trabalho em alumínio.
A definição do ciclo de trabalho é simples: representa o número de minutos em uma janela de 10 minutos que uma máquina pode soldar a uma corrente e temperatura ambiente especificadas antes da intervenção do circuito de proteção. A soldagem de alumínio opera de 150 a 350 A dependendo da espessura da placa, e o calor aumenta rapidamente nos retificadores primários e de saída. Com uma classificação de 40%, uma máquina soldada por quatro minutos e esfriada por seis. Em uma única junta de solda grande, isso se torna uma parada constante na produção.
Para os escritórios de alumínio, a meta prática é de 60% ou mais no nível real que planejamos utilizar. Os designs de entrada de dupla tensão e multiestações também ajudam a distribuir o calor em dissipadores de calor maiores. Um soldado de alumínio com classificação de 60% a 250A pode executar uma solda de filé de 6 mm continuamente sem desclassificação, o que mantém o cronograma em movimento e evita a variabilidade de qualidade que segue partidas e paradas intermitentes.
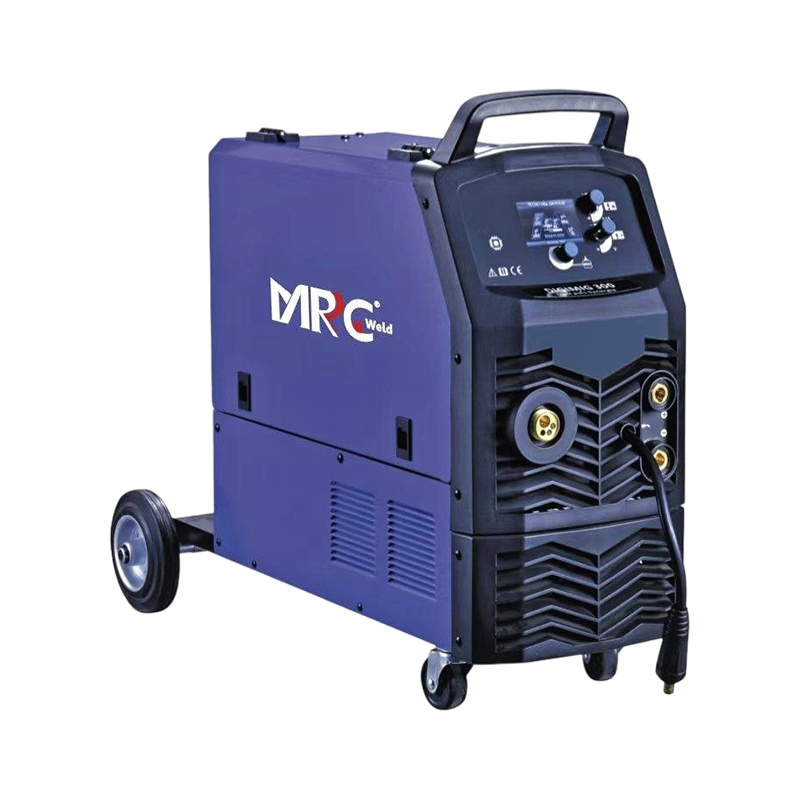 Soldador multiestação de dupla tensão com MIG de pulso duplo Esta máquina suporta ciclos de trabalho elevados e múltiplas estações, reduzindo os riscos de superaquecimento e o custo por hora. Sua tecnologia de pulso duplo e interface digital não tornam uma escolha prática para soldagem de produção de alumínio. Ver Produto →
O desempenho do custo da máquina de solda de alumínio depende do gasto total do ciclo de vida, e uma máquina com ciclo de trabalho insuficiente aumenta o custo de operação por hora em cerca de 35% em longas tiragens de produção devido ao superaquecimento e retrabalho.
Energia, gás de proteção e fio de enchimento representam a maior fatia. Mas o custo oculto aparece no tempo de inatividade. Uma máquina que aciona seu interruptor térmico a cada 20 minutos em uma solda de 250A força o operador a esperar, retrabalhar a cratera de reinicialização e, muitas vezes, retificar a junta novamente. Um alimentador de fio de quatro rolos e um bocal de tamanho adequado prolongam o tempo de atividade, e esses itens são os que determinam se a manutenção fica perto de 15% ou sobe acima de 25%.
As decisões de seleção também dependem de como a fonte de energia é ajustada e ajustada. Cada uma das máquinas de solda de alumínio da Miracher é enviada com um guia prático para escolher, configurar e dominar a unidade para as condições do chão de fábrica.
Seis critérios claros determinam se uma máquina de solda é realmente adequada para trabalhos em alumínio, e cada um deles pode ser verificado na folha de especificações antes da compra.
Estas são as quatro perguntas que os lojistas e gerentes de compras fazem com mais frequência ao selecionar uma máquina de solda de alumínio para produção contínua.
A exigência atual depende da espessura. Uma placa de alumínio de 3mm normalmente precisa de 150 a 180A, enquanto uma placa de 6mm precisa de pelo menos 250A. O soldado de pulso duplo MIG250DP da Miracher mantém um ciclo de trabalho de 60% a 250A e cobre a maioria dos trabalhos de fabricação de alumínio de pequeno a médio porte.
A pulsação dupla não é obrigatória, mas atualmente é a forma mais eficaz de reduzir a porosidade. Os dados de teste no alumínio 6061 mostram uma redução de porosidade de cerca de 50% quando o pulso duplo é ativado em comparação com o pulso único. Para qualquer escritório que execute produção de alumínio e trabalhe regularmente, o pulso duplo mais controle sinérgico é a configuração que recomendo sem hesitação.
A principal diferença é o comportamento da saída de corrente e a precisão da alimentação do fio. Uma máquina de solda de alumínio deve fornecer um ritmo de subida de corrente mais rápido e um início de arco mais estável. O alumínio conduz calor aproximadamente três a quatro vezes a taxa do aço, de modo que o perfil pulsante de uma unidade MIG de aço padrão não consegue controlar a poça fundida de forma eficaz.
Para chapas de 0,5 a 3 mm, uma máquina de pulso TIG ou um MIG de pulso duplo com corrente mínima mais baixa proporciona o melhor controle de calor. Para qualquer valor acima de 3 mm, um MIG de pulso duplo classificado em 250A ou superior é a escolha prática. Os TIG160P e TIG200P da Miracher realizam trabalhos de precisão de bitola fina, enquanto as unidades MIG300DP e MIG350DP suportam a produção de chapas grossas e lotes.
Se o material principal do seu projeto para o alumínio, comece com uma máquina otimizada para esse metal é mais econômica do que adaptar um soldador de aço posteriormente.

● Ignição instantânea de arco com 150% de aumento de corr...
Ver detalhes
● Um arco estável é gerado entre um eletrodo de tungstêni...
Ver detalhes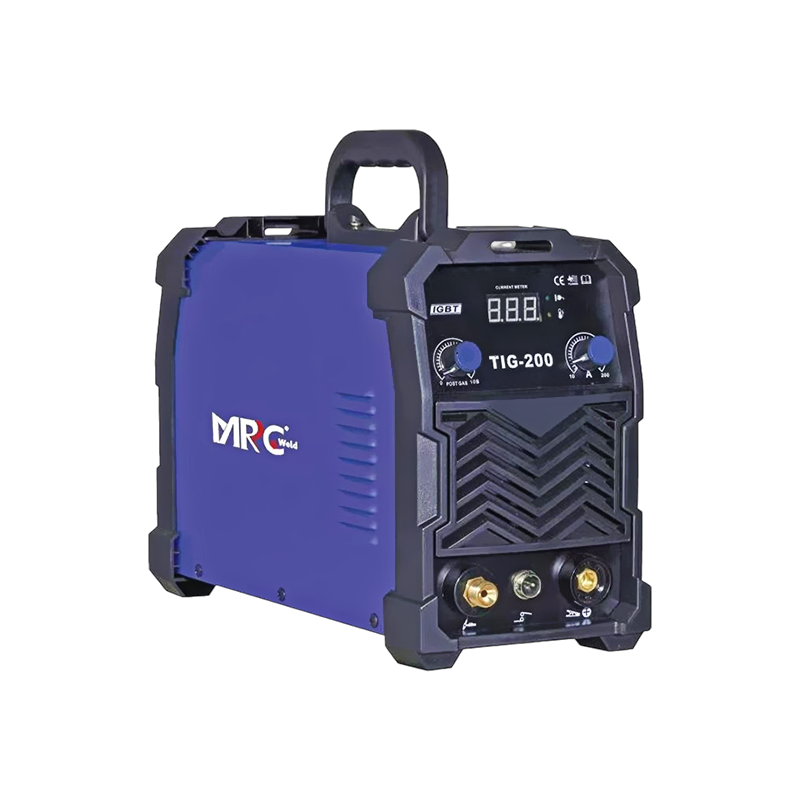
● Este equipamento de soldagem multifuncional apresenta r...
Ver detalhes
● Arquitetura do inversor IGBT. ● Modulação avançada d...
Ver detalhes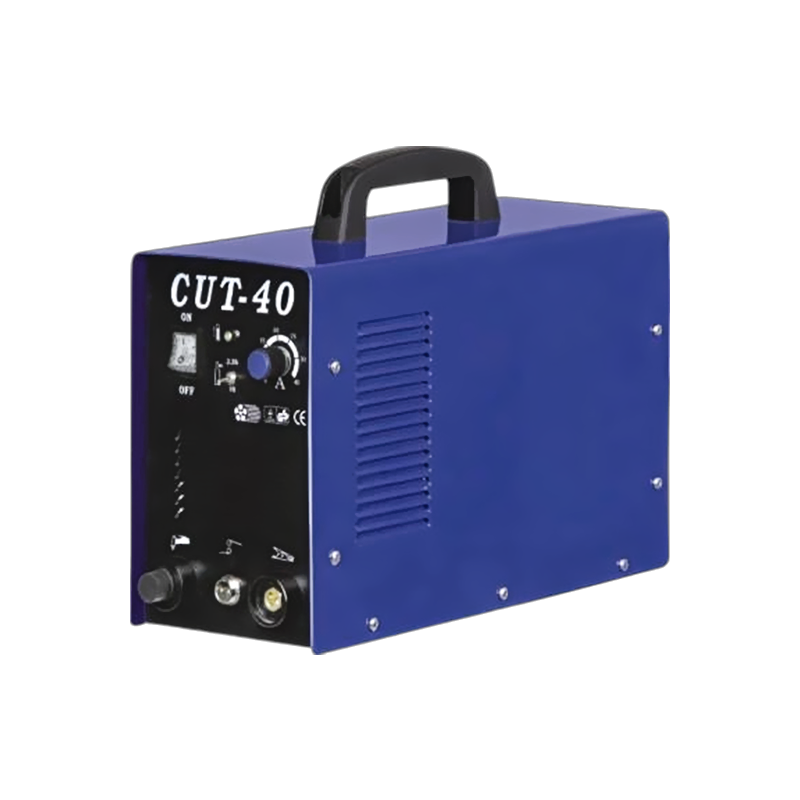
● 2T-4T ● Soldagem por MMA ● Força de arco ● Iní...
Ver detalhes
Direitos autorais © TAIZHOU MIRACHER MACHINERY CO., LTD. Todos os direitos reservados;Fabricantes de equipamentos de soldadura industrial personalizados


 sale@miracher.com
 0086-15988994409