


 English
 Português
IGBT Inverter TIG-160/200 Máquina de soldagem conveniente, soldagem de exibição digital Controlável atual
Cat:Máquina de soldagem Tig
● Um arco estável é gerado entre um eletrodo de tungstêni...
Ver detalhesConteúdo
Uma máquina de solda com inversor quase nunca falha porque o arco durou muito tempo. Ele falha porque o calor, a poeira ou a umidade empurram suas partes internas para fora das condições assumidas pela placa de ciclo de trabalho.
Cada soldado é classificado em um ciclo de trabalho para uma temperatura ambiente determinada, mais comumente 40ºC sob o sistema de classificação IEC 60974-1. Uma classificação de 60% a 200 A significa seis minutos de arco em cada janela de dez minutos naquele ambiente. Esse número não é uma sugestão; é o limite do design térmico. Operar a mesma máquina dentro de um recipiente de aço a 45ºC e ela terá menos corrente utilizável antes da chave térmica abrir.
Os capacitores eletrolíticos, que suavizam o barramento CC em qualquer inversor IGBT, seguem uma regra prática: cada 10°C sustentado de temperatura interna extra reduz aproximadamente pela metade de sua vida útil esperada. A poeira é o mecanismo de distribuição usual. Uma camada de pó de moagem em um dissipador de calor ou um filtro de ventilador entupido pode adicionar 15 C ou mais dentro do gabinete sem qualquer alteração na corrente de soldagem mostrada no display.
Cinco minutos no início de um turno eliminaram a maior parte do que para uma máquina de solda no meio de um trabalho.
Um cronograma viável combina uma verificação semanal do fluxo de ar, uma verificação mensal da conexão e um serviço interno completo a 500 horas de arco ou 12 meses, o que ocorre primeiro.
| Interval | Tarefa | Ferramentas | Falha que evita |
| Semanalmente | Sopre o filtro do ventilador e as venezianas com ar seco em baixa pressão | Linha de ar, escova macia | Viagens térmicas, envelhecimento acelerado do capacitor |
| Mensalmente | Aperte novamente os terminais e inspecione o isolamento do cabo | Chave de fenda, verificação visual | Queda de tensão, arco nos terminais |
| A cada 3 meses | Verifique a tensão do rolo de acionamento, substitua as pontas de contato, inspecione a camisa | Alicates, pontas sobressalentes | Birdnesting, porosidade, burnback |
| A cada 6 meses | Teste de vazamento de mangueira de gás, regulador e corpo da tocha com água e sabão | Fluido de teste de vazamento | Porosidade, gás de proteção desperdiçado |
| 12 meses ou 500 horas | Serviço interno: limpar placas e dissipador de calor, funcionar ventilador e capacitores | Técnico de serviço | Placa repentina ou falha do ventilador no meio do projeto |
Em uma máquina de solda MIG, a maioria dos sintomas atribuídos à fonte de energia começa no caminho da alimentação do arame ou não fornecido de gás.
Um forro é um consumível com vida útil medida em carretéis, não em anos. Substitua-o quando o fio engatar, quando o display de corrente saltar em um conjunto sinérgico ou quando o cabo da tocha estiver torcido. Combine o comprimento do revestimento com o comprimento do cabo e mantenha a tocha tão reta quanto o trabalho permitir.
Ajuste a tensão do rolo de acionamento de forma que o fio possa ser parado apertando-o entre dois dedos; uma tensão mais forte achata o fio fluxado e cria picos de alimentação. As pontas de contato devem ser específicas ao diâmetro do fio, fio de 0,8 mm em pontas de 0,8 mm a 0,9 mm, e devem ser aumentadas assim que o furo ficar oval.
Vazamentos de gás de proteção são baratos de encontrar e caros de ignorar. Um fluxo que não se mantém estável entre 10 e 15 litros por minuto geralmente significa uma mangueira dividida ou uma sede do regulador desgastada. Em trabalhos com núcleo de fluxo sem gás, verifique a polaridade e mantenha um revestimento dedicado e um conjunto de funções de funcionamento para o fio de fluxo.
Máquinas sinérgicas com alimentação automática, como o MIG200SYN com seu display LED/LCD, eliminam parte do risco de configuração ao combinar a tensão e a velocidade do fio com o material e a espessura. O caminho da alimentação ainda precisa da mesma atenção. Se você quiser o histórico do processo primeiro, este guia para Máquinas de solda MIG cobre os fundamentos.
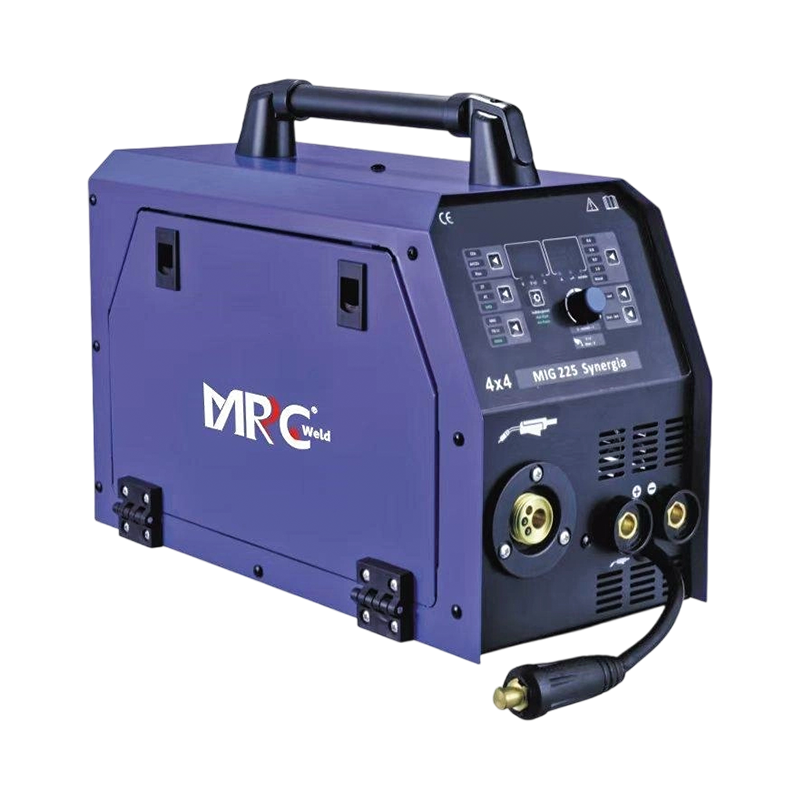 MIG-200SYN (LED/LCD) SOLDADOR MIG SINÉRGICO COM SISTEMA DE SOLDADURA PORTÁTIL LEVE DE ALIMENTAÇÃO AUTOMÁTICA ● Display digital e botão, ajuste as configurações de forma intuitiva e conveniente. ● O sistema integrado de otimização de configurações SYNERGIC garante operação intuitiva e racional... Ver Produto →
Um soldador de eletrodo não tem alimentação de arame nem caminho de gás, portanto sua manutenção envolve quase todas as conexões, suportes e poeira.
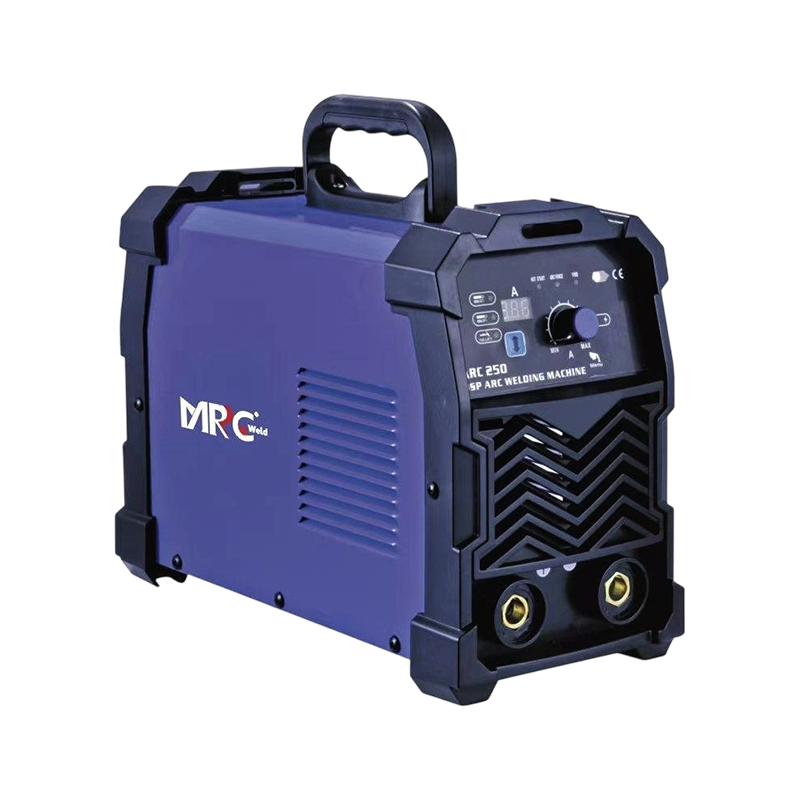 MMA-160/200/250 IGBTINNOVATIVE MÁQUINA DE SOLDADURA INVERSOR DE ECONOMIA DE ENERGIA SOLDADURA ANTI-VARA M ● Ignição de arco instantâneo com aumento de corrente inicial de 150% para partidas de metal frio. ● Adote a tecnologia de inversor IGBT, corrente de saída estável, em linha com a segurança internacional... Ver Produto →
Os problemas TIG geralmente aparecem na tocha antes que uma fonte de energia mostre qualquer falha: uma partida fraca em alta frequência, um arco instável em baixa corrente ou um copo que continua contaminando o tungstênio.
Moa o tungstênio longitudinalmente, nunca através da ponta, e combina o diâmetro com a corrente, aproximadamente 1,6 mm para 70 a 150 A em trabalho CC. Substitua as pinças e os corpos das pinças quando o tungstênio não ficar mais reto e mantenha os copos de cerâmica sobressalentes na bancada em vez de soldar com um rachado.
Um início de HF desbotado normalmente consiste em pontos desgastados ou uma lacuna suja dentro da máquina, o que é um trabalho técnico e não um reparo de oficina. Falhas na cobertura de gás são mais comuns e mais baratas de reparo: uma tela de lente de gás bloqueada ou um anel de colocação da tocha rasgada produzida serão soldadas cinzentas e oxidadas em qualquer amperagem.
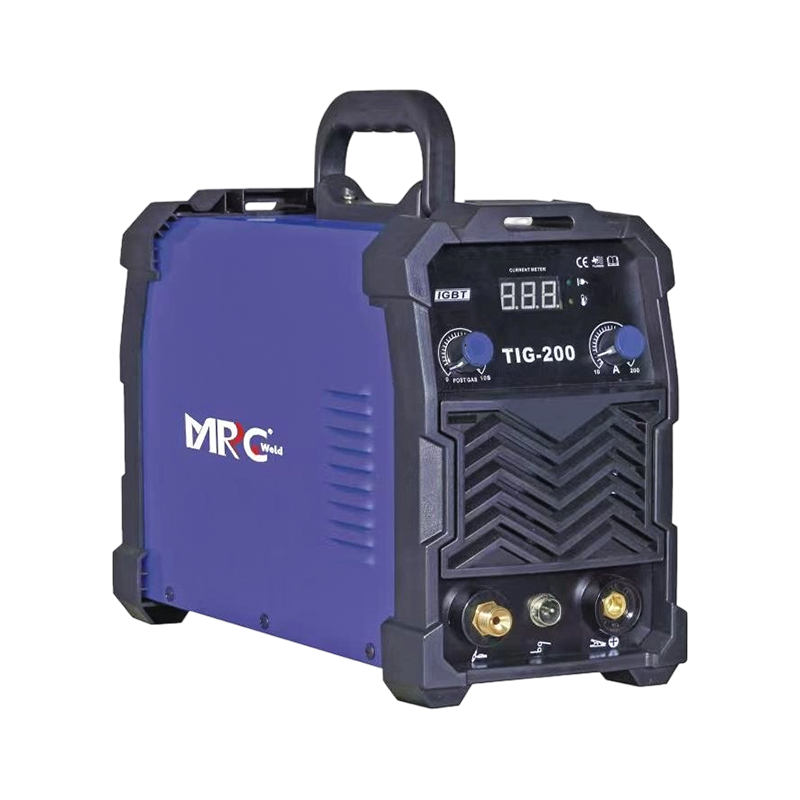 MÁQUINA DE SOLDADURA DC PORTÁTIL TIG/MMA-160/200 COM IGNIÇÃO AUTOMÁTICA DE ALTA FREQUÊNCIA ● Este equipamento de soldagem multifuncional apresenta soldagem TIG de alta precisão e recursos versáteis de soldagem MMA. ● Suporte para solução de modo duplo, adequado para um c... Ver Produto →
O local onde uma máquina de solda determina quanto tempo ela durará, especialmente em escritórios úmidos ou costeiros.
Uma máquina trazida de uma van fria para uma sala quente e úmida deve ser deixada atingir a temperatura ambiente antes de ser ligada. Alimentar uma placa de condensação é como um soldado em funcionamento se torna um trabalho de reparo.
A mesma disciplina se aplica a equipamentos de corte no mesmo local. A umidade e o óleo em uma linha de ar comprimido atacam os consumíveis de um cortador de plasma Muito antes que a eletrônica de potência apresente qualquer tensão, então drene a linha de ar e substitua o elemento do filtro na mesma programação usada para o soldador.
Um serviço interno completo é realizado a cada 500 horas de arco ou a cada 12 meses, o que ocorre primeiro, com uma verificação semanal do fluxo de ar e uma verificação mensal da conexão entre eles. Qualquer máquina que acione a proteção térmica mais de uma vez em um turno deve funcionar imediatamente e não no intervalo seguinte.
Sim, com ar seco a pressão reduzida, cerca de 2 a 3 bar, mantenha uma distância para que o bocal não afunde o pó nas placas. Use uma escova macia nas aletas do dissipador de calor e nunca toque nos componentes como o bocal de ar. Desconecte a alimentação e deixe os capacitores descarregarem antes de abrir a caixa.
Precisa de um tipo diferente de manutenção. A umidade e a condensação envelhecem uma máquina ociosa, e os capacitores eletrolíticos se beneficiam ao serem energizados periodicamente. Opere um soldador não utilizado por alguns minutos todos os meses, mantenha-o em um local seco e inspecione o isolamento do cabo antes de cada uso.
A maior parte da perda de energia percebida vem de fora da fonte de energia: uma ponta de contato desgastada, um revestimento parcialmente bloqueado, uma cobertura de trabalho suja, terminais soltos ou um cabo de extensão subdimensionado. Verifique-os primeiro, porque uma queda genuína na saída da fonte de alimentação geralmente indica uma falha no banco de capacitores ou um ventilador que não se move mais ar suficiente.
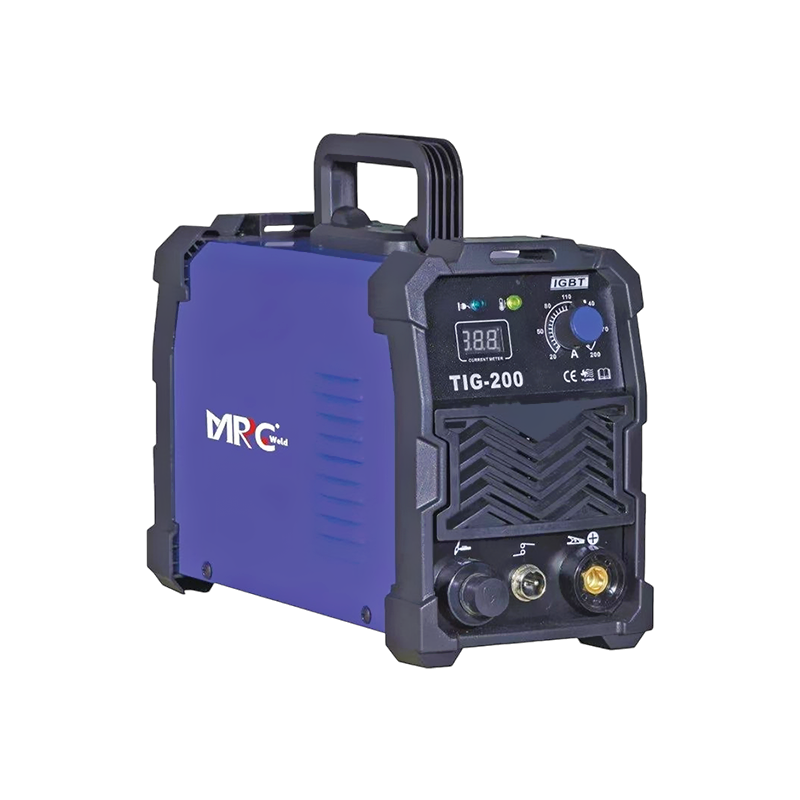
● Um arco estável é gerado entre um eletrodo de tungstêni...
Ver detalhes
● Soldador portátil monofásico. ● alimentador de arame...
Ver detalhes
● Engenharia de precisão com arquitetura de inversor IGBT...
Ver detalhes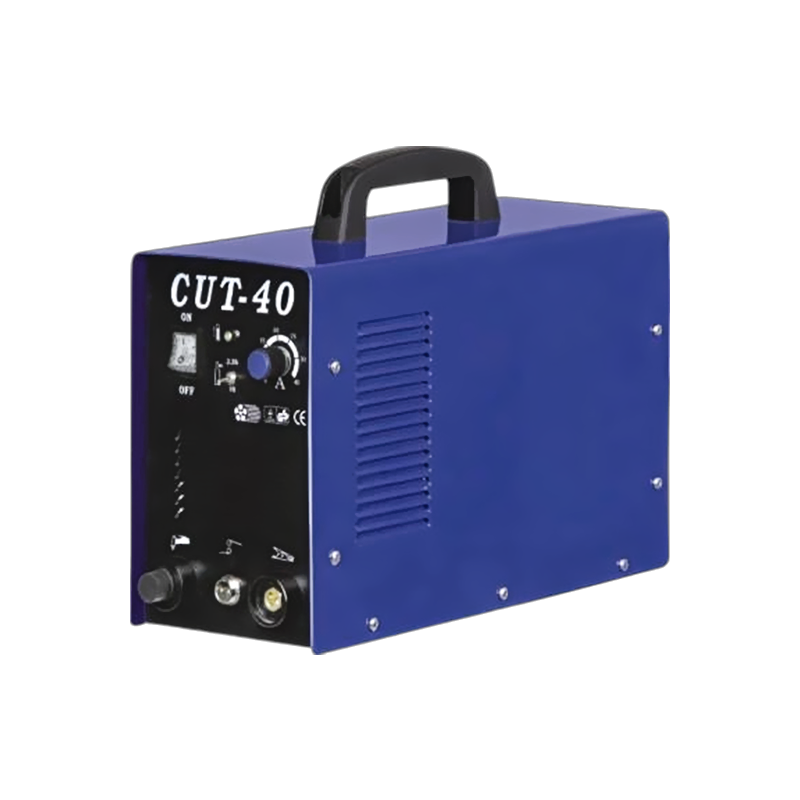
● 2T-4T ● Soldagem por MMA ● Força de arco ● Iní...
Ver detalhes
Direitos autorais © TAIZHOU MIRACHER MACHINERY CO., LTD. Todos os direitos reservados;Fabricantes de equipamentos de soldadura industrial personalizados


 sale@miracher.com
 0086-15988994409