


 English
 Português
MMA-160/200/250 Igbtinnovative inversor Máquina de soldagem Máquina de soldagem anti-bastão de economia de energia
Cat:Máquina de soldagem de MMA
● Ignição instantânea de arco com 150% de aumento de corr...
Ver detalhesConteúdo
Um painel de alumínio de 1,5 mm é onde a maioria dos compradores enfrenta o problema. O MIG de arco curto a 60 A respinga pela superfície, deforma as bordas e adiciona uma etapa de retificação a cada costura. Execute a mesma junta em uma máquina de solda por pulso com corrente de pico próxima a 100 A e corrente de fundo em torno de 25 A, e o cordão será molhado de forma limpa com muito menos calor e respingos. Essa vem diferença de uma forma de onda de corrente, e não de um grande transformador, e é por isso que uma folha de especificações, e não uma lista de preços, decide se a máquina ganha seu espaço na bancada.
Uma máquina de solda por pulso é uma fonte de energia que alterna a corrente de soldagem entre um valor de pico alto e um valor de fundo baixo em uma frequência controlada, de modo que uma gota de metal de adição se destaca durante cada pico.
No MIG de arco curto comum, o arco transfere o metal em um ritmo que o soldado só pode influenciar através da velocidade e tensão da alimentação do arame. Pulsing adiciona quatro parâmetros que moldam o arco diretamente:
Definição A soldagem por pulso é uma forma de onda de corrente que alterna uma fase de pico de desprendimento de gotas com uma fase de fundo de manutenção de poças, e a frequência define quantas gotas entram na solda a cada segundo.
A corrente média permanece inferior a um arco spray na mesma taxa de deposição, de modo que a entrada de calor na peça cai enquanto a penetração permanece controlada. As máquinas modernas escondem a maior parte desse trabalho dentro de programas sinérgicos: o operador seleciona o material, a espessura e o diâmetro do fio, e a fonte de energia calcula o pico, o fundo e a frequência por conta própria.
O pulso duplo ganha seu preço pela aparência do cordão, material fino e ajuste solto; pulso único cobre todo o resto por menos dinheiro.
O pulso duplo não é um segundo modo de gota. Ele modula todo o trem de pulsos com um envelope de baixa frequência, normalmente 0,5-5 Hz. Durante a parte alta do envelope, uma corrente sobe e uma poça se espalha e penetra. Durante a parte baixa, a corrente cai e a poça esfria e resiste. O resultado visível é uma ondulação empilhada que lembra um cordão TIG, e o resultado prático é um melhor controle em peças que, de outra forma, queimariam.
| Recurso | Pulso único | Pulso duplo |
| Aparência de contas | Ondulação fina uniforme | Ondulação empilhada semelhante a TIG |
| Controle de calor em chapa de 0,8-1,5 mm | bom | Melhor, a poça suportar entre os envelopes |
| Ponte de lacunas em chapa fina | Limitado | Lacunas mais largas fechadas em uma passagem |
| Soldagem de alumínio | Utilizável com a configuração correta | Preferido, especialmente 2-4 mm |
| Custo da máquina na mesma classe atual | Linha de base | Superior |
| Habilidade do operador necessária | Moderado | Mais indulgente com materiais finos |
Em aço de 3 mm, ambos os modos são vendidos igualmente bem e o pulso único é uma compra sensata. Em alumínio de 1,5 mm ou chapa galvanizada de 1,0 mm, o envelope dá tempo para a poça congelar e transformar um trabalho difícil em um trabalho repetível. Uma máquina de classe 250 A com um programa de pulso duplo armazenado cobre a maior parte desse trabalho em chapas finas:
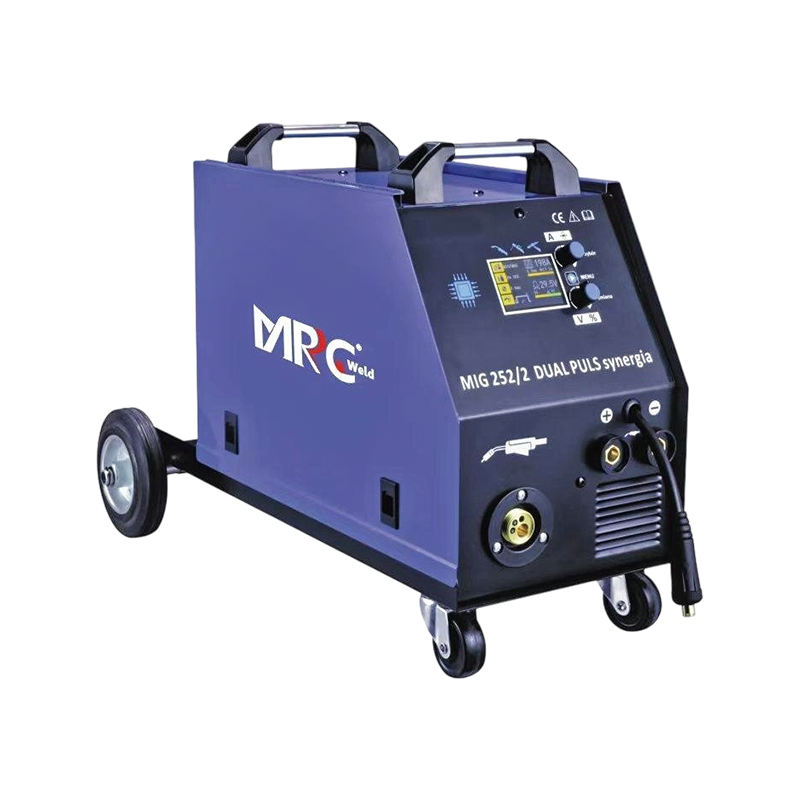 UMA MÁQUINA DE SOLDADURA INVERSOR MIG-250DP (LCD) SOLDADORA DE PULSO DUPLO ● Soldador multiprocessado controlado por microprocessador. ● Programas de sinergia integrados. ● Tempo de saída de gás ajustável. ● Taxa de pulso ajustável. Ver Produto →
O panorama mais amplo da configuração, incluindo ângulos da tocha, tipos de fios e tensão do rolo de acionamento, é abordado neste guia para Máquinas de solda MIG .
No TIG, a pulsação controla o calor que entra na peça, em vez da transferência de metal, porque o arco permanece no mesmo eletrodo e a taxa de pulso decide a rapidez com que a poça congela.
O pulso DC é adequado para aço inoxidável e aço a partir de cerca de 0,5 mm. Frequências de 0,5-5 Hz produzem uma ondulação visível e uma janela de resfriamento que ajuda em chapas finas e trabalhos fora de posição. Frequências de 50-200 Hz estreitam e enrijecem o arco para que ele permaneça estável em correntes baixas, o que ajuda em bordas de 0,5-1,0 mm. Acima de 200 Hz o arco se ainda mais estreito, a abertura aumenta e a zona afetada pelo calor se estreita. O pulso AC aplica-se à mesma lógica do alumínio, onde o meio ciclo de limpeza de quebra o óxido da superfície antes da formação da solda.
Para tubo metálico de 1,5 mm: corrente de pico 70 A, corrente base 30 A, 2 Hz, ciclo de trabalho de 45 por cento. Aumente a corrente de base se a poça parar, abaixe-a se as bordas puxarem para dentro.
Unidades TIG de pulso na classe 160-200 A com ignição automática de alta frequência cobrem a maioria das bancadas de reparo e trabalhos leves de fabricação, e geralmente operam eletrodos MMA no mesmo gabinete:
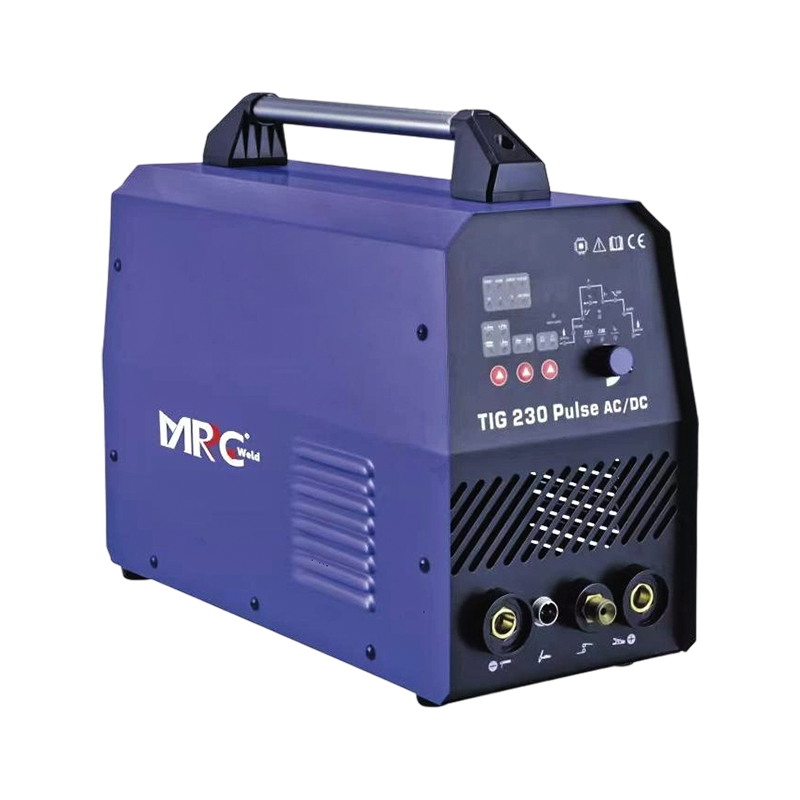 MÁQUINA DE SOLDADURA INVERSOR TIG-160P/200P IGBT PULSO DC/AC CONTROLE DE CHAVE MULTIFUNCIONAL ● Suporte para soldagem multiprocesso. ● Incorpora tecnologia avançada de inversor para oferecer qualidade de produção superior e eficiência energética otimizada. ● Capacidade de saída CA/CC... Ver Produto →
Comece na faixa de corrente de pico para o material e espessura, defina a velocidade de alimentação do arame de acordo e, em seguida, use a frequência e a corrente de fundo para corrigir o defeito à sua frente.
Ajuste nessa ordem. A velocidade de alimentação do arame define a taxa de fusão e deve estar correta antes de qualquer outra coisa se mover. O ajuste do comprimento do arco muda em passos de 0,5 V até que o arco fique estável. A frequência estabelece a aparência do cordão: muito baixa produz um cordão áspero e pegajoso; muito alta congela a poça antes de molhar a articulação. A corrente de fundo é o botão de aquecimento, elevado para molhar magnéticos grossos e abaixado para controlar distorções e lacunas em magnéticos finos.
A soldagem por pulso magnético não é o mesmo equipamento que uma fonte de energia MIG ou TIG pulsada; tem sido usado industrialmente desde 1967 para unir metais com força eletromagnética e sem nenhum metal de adição.
Na bobina por pulso magnético, uma bobina descarrega um pulso de corrente curto e intenso que acelera uma peça em outra em alta velocidade. A resistência cria uma ligação de estado sólido sem derreter o material a granel, o que torna práticos pares diferentes, como cobre e alumínio, e não deixa enchimento, fumaça e nenhuma zona convencional afetada pelo calor. A geometria deve se adequar ao processo, entretanto. As configurações tubulares e sobrepostas funcionam, as peças devem ser condutoras o suficiente para transportar a corrente causada, as ferramentas são construídas por peça e o custo do equipamento fica bem acima da soldagem ao arco.
Verifique três coisas antes de fazer o pedido: ciclo de trabalho na corrente que você realmente opera, programas sinérgicos para o diâmetro do fio e gás que você realmente usa e a tensão de entrada que seu escritório pode realmente fornecer. Todo o resto na folha de dados é secundário.
| Verifique | Por que isso é importante | O que procurar |
| Ciclo de trabalho na corrente nominal | Definir quantos minutos por ciclo de dez minutos a máquina pode soldar | 60 por cento na aula atual que você comprou |
| Tensão de entrada | Uma alimentação monofásica de 220 V não pode alimentar uma máquina trifásica pesada | Combine o modelo com o adequado do local antes de fazer o pedido |
| Biblioteca de programas sinérgicos | Determinar a velocidade de configuração durante uma produção errada | Programas para fio de 0,8, 1,0 e 1,2 mm |
| Capacidade do carretel | Carretéis de 1 kg atendem ao reparo no local, carretéis de 5 kg atendem à produção | 5 kg de ração para fabricação diária |
| Modo FCAW sem gás | As equipes externas nem sempre podem transportar cilindros de gás | Obrigatório se o trabalho ocorrer no local ou sob vento |
| Fornecimento de consumíveis | Os revestimentos, pontas e rolos de acionamento desgastaram-se primeiro | Peças sobressalentes de envio rápido no tamanho do fio que você usa |
Duas falhas aparecem após a parte mais do que quaisquer outras. A primeira é uma máquina monofásica de 220 V que desarma um interruptor de 16 A sob carga pulsada, porque a corrente de pico consome mais força do que a etiqueta sugere. A segunda é uma biblioteca de programas que cobre apenas fios de 0,8 mm quando um escritório trabalha com 1,2 mm, o que transforma cada mudança em busca manual de parâmetros.
Para fabricação multiestações, onde uma máquina alimenta várias bancadas e vários operadores, uma unidade de classe 350 A com programas armazenados e controle colaborativo é a compra mais prática:
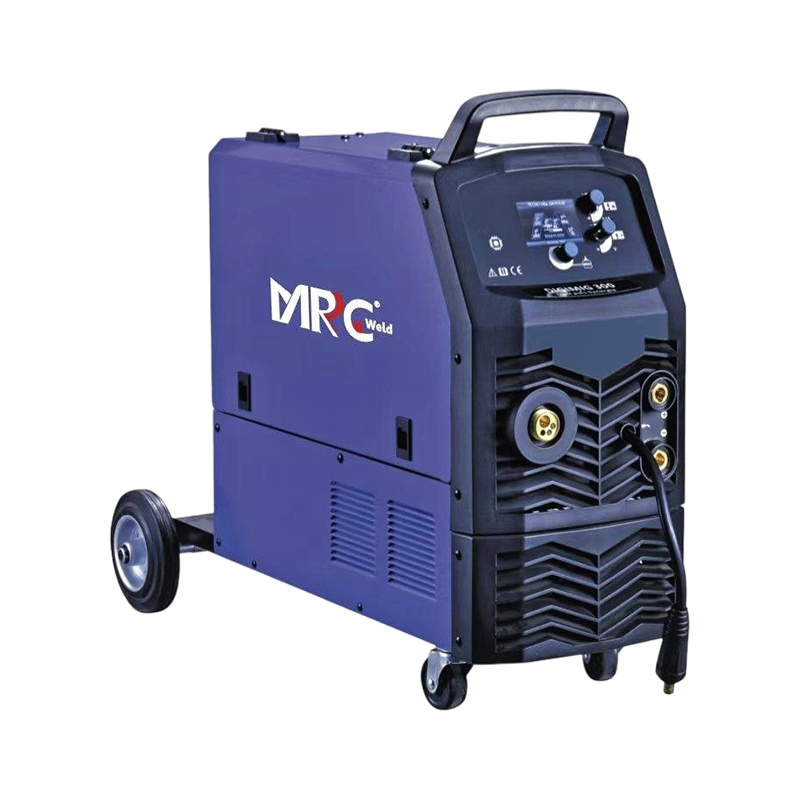 MÁQUINA DE SOLDADURA MULTIESTAÇÃO MIG-300DP/350DP (LED/LCD) CONTROLE COLABORATIVO DE DUPLA TENSÃO A arquitetura avançada do inversor IGBT combinada com o modo MIG de pulso duplo oferece soldagem de precisão para ligas de alumínio e materiais de calibre fino/médio. Ver Produto →
Comissão nesta ordem, porque a velocidade de alimentação do arame invalida todas as outras configurações se você alterá-la por último.
Material, espessura, diâmetro do fio e gás de proteção definem a linha de base. Um programa escrito para fio de 1,0 mm fica quente e respingado em fio de 0,8 mm.
Confirme a saída com um alicate amperímetro dentro de aproximadamente 5% do display antes de tocar em qualquer outro parâmetro.
Mova em incrementos de 0,5 V até que o som do arco fique constante e os respingos parem de passar pelo bocal.
Aumente a frequência quando o cordão parece áspero ou pegajoso, diminua-a quando a poça congelar antes de molhar a borda da junta.
Aumente-o quando a ponta não molhar nas partes grossas, diminua-o quando a folha fina distorce ou abre lacunas.
Finalize com um cupom de teste de 150 mm, corte longitudinalmente e verifique a revelação e fusão antes de a máquina entrar em produção.
Um soldador MIG padrão mantém um nível de saída por configuração. Uma máquina de solda por pulso alterna uma corrente de pico alto com uma corrente de fundo baixo, de modo que o arco destaca uma gota de pulso e a entrada média de calor permanece baixa. O resultado é menos respingos, melhor controle em materiais finos e soldas de alumínio mais limpas.
O controle de pulso corrige o calor e os respingos, e não a alimentação do arame. O fio de alumínio é macio e se prende em um cabo longo da tocha, portanto, ainda é necessário um cabo curto, uma tocha push-pull ou uma pistola de carretel. Máquinas na faixa de 200-350 A com carretel de 5 kg e programas sinérgicos de alumínio cuidam do lado da soldagem assim que o caminho de alimentação para resolvido.
No MIG pulsado, comece com o programa sinérgico para o material e espessura e taxa 0,5-5 Hz como a faixa de envelope de pulso duplo. No TIG de pulso, comece em 2-5 Hz para chapas finas e trabalhos fora de posição, depois passe para 100-200 Hz quando um arco rígido for necessário em baixa corrente.
Não abaixo de 250 A. A maioria das máquinas de 120-250 A funcionam com 220 V monofásico, desde que o circuito e os interruptores dimensionados para consumo de pico. Máquinas da classe 300-350 A para produção contínua geralmente especificam 400 V trifásico, e alguns modelos aceitam dupla voltagem para ambas as fontes.

● Ignição instantânea de arco com 150% de aumento de corr...
Ver detalhes
● Proteção automática do superaquecimento anti-stick e so...
Ver detalhes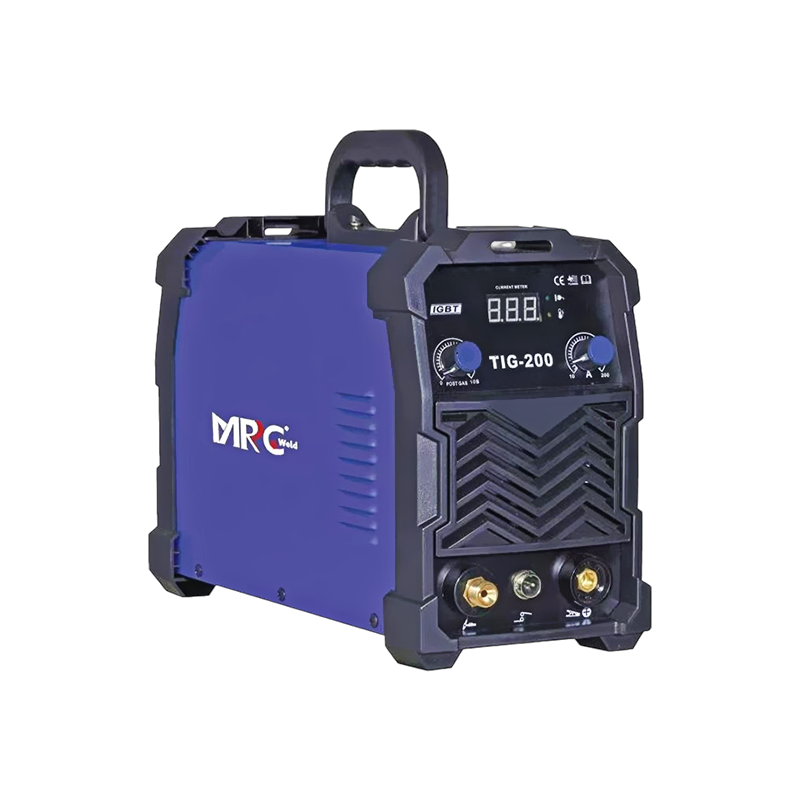
● Este equipamento de soldagem multifuncional apresenta r...
Ver detalhes
● Exibição digital e botão, ajuste os parâmetros intuitiv...
Ver detalhes
● Soldador multipocess controlado por microprocessador. ...
Ver detalhes
Direitos autorais © TAIZHOU MIRACHER MACHINERY CO., LTD. Todos os direitos reservados;Fabricantes de equipamentos de soldadura industrial personalizados


 sale@miracher.com
 0086-15988994409