


 English
 Português
Inversor MIG-250/300/350 Máquina de soldagem de capacidade de soldagem multimaterial
Cat:Fio de 5 kg com Syn e Double Pulse MIG
● Tecnologia do inversor do módulo IGBT com portabilidade...
Ver detalhesConteúdo
Você define um soldador MIG de 200A para 190 A em uma junta de aço de 3 mm. A placa de identificação da máquina indica 200A com ciclo de trabalho de 60%. Seis minutos depois, o ventilador gira com mais força e a saída é interrompida. Dentro dessa janela de teste de 10 minutosutosutos, a máquina espera 6 minutosutosutos de soldagem e 4 minutosutosutos de resfriamento. Puxe o gatilho novamente e você forçará o inversor a trabalhar fora do envelope térmico projetado.
Cada máquina de solda possui uma classificação de ciclo de trabalho por um motivo. Saber por que nunca deve ser ultrapassado é a diferença entre um inversor que funciona durante cinco anos e outro que falha em cinco semanas.
Um ciclo de trabalho é o número de minutos em um intervalo de 10 minutos que uma máquina de solda pode operar com sua amperagem nominal de saída sem exceder seu limite térmico. A norma IEC 60974-1 realiza esta medição a 40 graus C de temperatura ambiente, com tensão nominal de entrada e saída ajustada para a corrente marcada.
Portanto, um ciclo de trabalho de 60% a 200A permite 6 minutos de soldagem e requer 4 minutos de resfriamento nessa corrente. Se você diminuir a produção, o ciclo de trabalho aumentará. Uma máquina de 200A com classificação de 60% atinge normalmente 100% de serviço em torno de 155A, porque uma corrente mais baixa produz menos calor no módulo IGBT, no transformador e na pilha retificadora.
| Corrente de saída | Ciclo de trabalho | Tempo de soldagem contínua | Tempo de descanso necessário |
| 155A | 100% | 10 min | 0 min |
| 200 A | 60% | 6 min | 4 min |
| 233A | 40% | 4 min | 6 min |
| 250A | 30% | 3 minutos | 7 minutos |
A relação inversa é a razão pela qual os operadores experientes sempre leem a corrente e o ciclo de trabalho juntos, em vez de observarem apenas a amperagem máxima. Uma máquina promovida como 250A só pode manter esse nível durante 30% da janela de teste.
Cruzar o ciclo de trabalho não proporciona um desligamento limpo na maioria das máquinas inversoras. Ele inicia uma cascata: a geração de calor ultrapassa a exclusão de calor e cada componente interno cruza seu limite de projeto em sequência.
Os módulos IGBT degradam primeiro. O limite de temperatura de aquecimento para IGBTs industriais é de cerca de 150 graus C, e os danos do ciclo térmico são cumulativos. Para cada aumento de 10 graus C acima do limite nominal, a vida útil esperada do módulo de potência cai aproximadamente pela metade. Este dano não aparece no display. Ele aparece como saída de arco instável durante semanas ou meses.
Os capacitores eletrolíticos do barramento CC falham em segundo lugar. As folhas de dados classificam-nos para 2.000 a 5.000 horas a 85 graus C. A 105 graus C, essa vida cai para um quarto. Uma falha do capacitor produz ondulação de tensão, comportamento errático do arco e, eventualmente, uma placa principal não reparável.
Os enrolamentos do transformador e do afogador são os terceiros. O revestimento de esmalte do cobre amolece ou derrete em temperaturas elevadas. Desenvolver curvas em curto e o transformador não pode ser reparado no nível do componente. A maioria dos fabricantes classifica isso como uma substituição completa da placa, e o custo supera o valor de muitas máquinas básicas.
A função de sobrecarga térmica é a última linha de defesa da máquina. Não é uma proteção contra a manipulação lenta. Operar logo abaixo do limite de disparo repetidamente ainda queima o orçamento térmico do IGBT e dos capacitores.
O custo não é apenas uma fatura de reparo. Os danos aparecem em quatro lugares: na máquina, no cronograma de produção, no registro de segurança e no orçamento de consumíveis.
| Categoria de custo | Consequência Típica | Caso Túmulo |
| Reparo de componentes | Módulo IGBT de $ 80 a $ 200 | Substituição da placa principal, máquina sucateada |
| Risco de incêndio | Poeira e respingos inflamam dentro da caixa | Incêndio na oficina, perda de equipamento |
| Risco elétrico | A quebra do isolamento expõe tensão viva | Lesão por choque elétrico |
| Parada de produção | Desligamento térmico no meio da soldagem | Entrega atrasada, equipe ociosa |
O fogo é o maior risco. Componentes internos superaquecidos, poeira acumulada e conexões soltas podem pegar fogo. Uma caixa quente também faz com que os respingos de soldagem grudem e se acumulem, e esses respingos queimam a mais de 1200 graus C.
A segurança elétrica também se degrada. Quando o isolamento do enrolamento e do cabo quebra, a caixa pode ficar energizada com a tensão de entrada. Num escritório úmido, é um risco de choque que nenhum EPI pode evitar.
Respeitar o ciclo de trabalho não significa ficar ao lado da máquina e esperar. Significa planejado a sequência de soldagem para que o balanço térmico seja preservado enquanto a tocha permanece em suas mãos.
Para trabalhos MIG, máquinas com pulso duplo e controle sinérgico controlado o tempo de arco por solda, o que mantém o calor baixo e preserva o ciclo de trabalho. construir máquinas MIG multiestação com entrada de dupla tensão para trabalho de fabricação contínua.
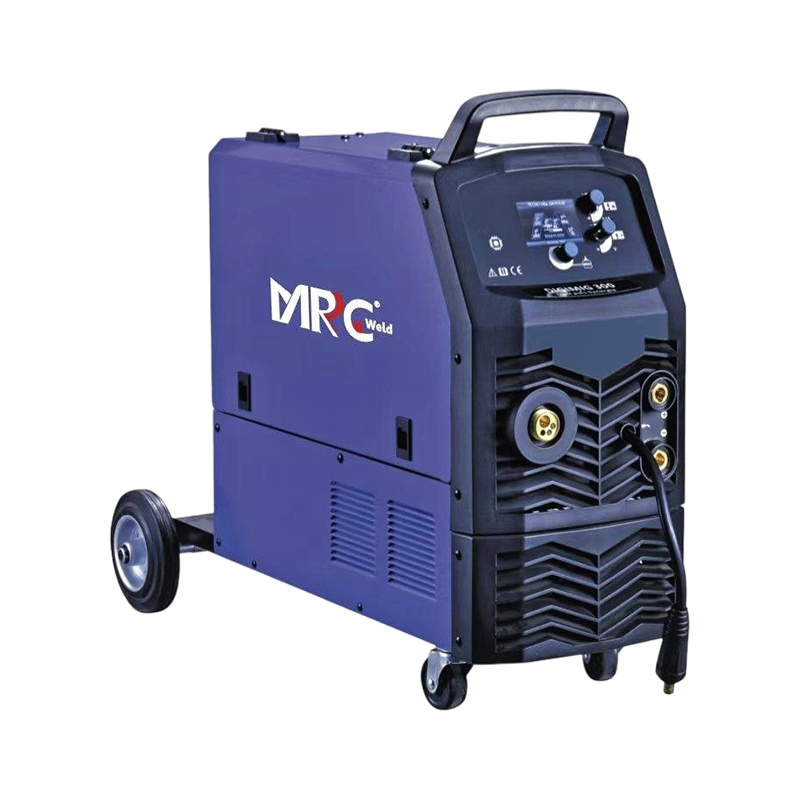 Máquina de solda MIG multiestação com controle de pulso duplo e tensão dupla Este soldado MIG multiestações combina tecnologia de pulso duplo com entrada de tensão dupla para fabricação contínua, proporcionando benefícios de baixos respingos em alumínio e aço fino a médio, preservando a eficiência do ciclo de trabalho. Ver Produto →
Para soldagem com eletrodo, o controle antiaderente e com vários botões evitam que o eletrodo grude na peça de trabalho. Um eletrodo preso extrai a amperagem máxima e esgota rapidamente o orçamento do ciclo de trabalho.
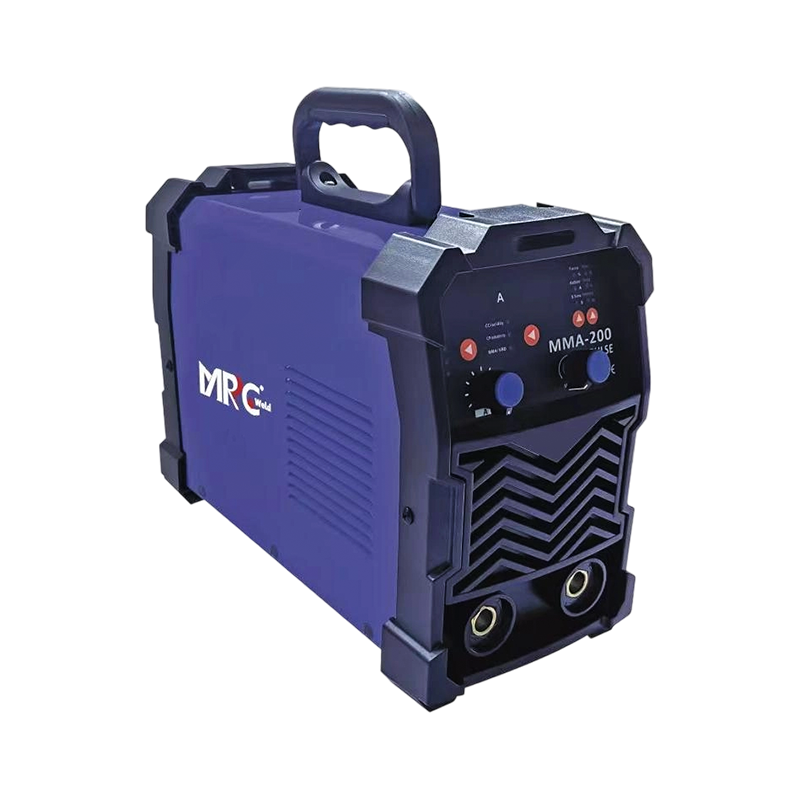 Soldador de bastão inversor IGBT antiaderente com controle multi-botão Este inversor soldador IGBT portátil possui proteção antiaderente automática e controle multi-botão para evitar a aderência do eletrodo, diminuindo o tempo de inatividade e mantendo arcos resultantes para uma qualidade de solda consistente. Ver Produto →
O ciclo de trabalho é expresso de forma diferente entre as categorias de processos de soldagem. Soldagem com eletrodo MMA, corte MIG/MAG, TIG e plasma possuem classificações térmicas diferentes, mesmo com a mesma amperagem.
Para soldagem a arco manual MMA, as máquinas portáteis geralmente têm classificação de 60% na produção máxima. Uma máquina de 160 A com corrente total fornece 6 minutos ligados e 4 minutos desligada. Os soldados inversores MMA200P/250P incluem controle antiaderente e multibotão que mantém o arco estável e a corrente compatível com a junta. Para uma visão mais aprofundada da seleção de máquinas de MMA, leia este guia em máquinas manuais de soldagem por arco de metal .
Para MIG/MAG, o motor do alimentador de arame também aquece. O controle sinérgico reduz o tempo do arco otimizando a tensão e a velocidade do fio, o que gasta menos energia. O pulso duplo reduz a entrada de calor em materiais finos sem diminuir a taxa de deposição.
Para TIG, o resfriamento da tocha e a classificação de ignição de alta frequência são mais importantes do que o ciclo de trabalho do transformador. Uma tocha TIG de 150 A superaquecerá antes que muitas fontes de energia do inversor atinjam seu limite.
Para corte a plasma, a qualidade do ar comprimido e o resfriamento da tocha determinam o tempo de corte contínuo. O cortador de plasma CUT60 opera com saída de 60 A e corta até 22 mm, mas deve receber ar comprimido limpo e seco para manter seu ciclo nominal.
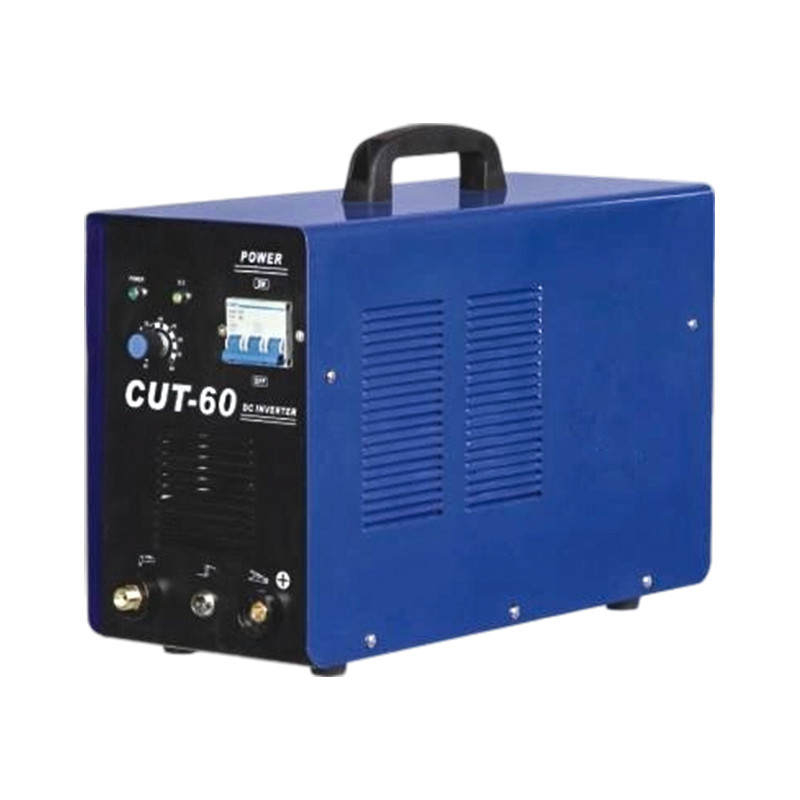 Cortador de plasma de ar IGBT 60A para capacidade de corte de 22 mm Este cortador de plasma com inversor IGBT de 60 A oferece capacidade de corte de 22 mm com alta precisão e compatibilidade com vários materiais, exigindo ar comprimido limpo e seco para sustentar seu ciclo de trabalho e desempenho nominais. Ver Produto →
Sim. A curva do ciclo de trabalho é inversa. Em uma máquina de 200 A com classificação de 60%, reduzir a saída para cerca de 155 A normalmente permite 100% de serviço. Verifique a placa de identificação porque a variação exata entre os modelos de máquina.
Provavelmente não. A sobrecarga térmica foi acionada anteriormente devido à temperatura ambiente, à tensão de entrada ou à ventilação relaxante da condição de teste. Se reiniciar após 10 a 15 minutos de resfriamento, a proteção está funcionando corretamente.
Sim. A maioria dos fabricantes exclui danos por sobrecarga térmica de garantia. Durante o diagnóstico de reparo, eles adotaram os padrões de tensão do IGBT e do capacitor. Se a assinatura for responsável pelo abuso do ciclo de trabalho, o consentimento será rejeitado.
Depende do seu padrão de trabalho. Se você soldar passes contínuos de mais de seis minutos com menos de quatro minutos de resfriamento entre eles, uma máquina 100% economiza dinheiro ao longo do tempo. Se você fizer soldas curtas e ajustes entre passes, uma máquina de 60% é suficiente.

● Tecnologia do inversor do módulo IGBT com portabilidade...
Ver detalhes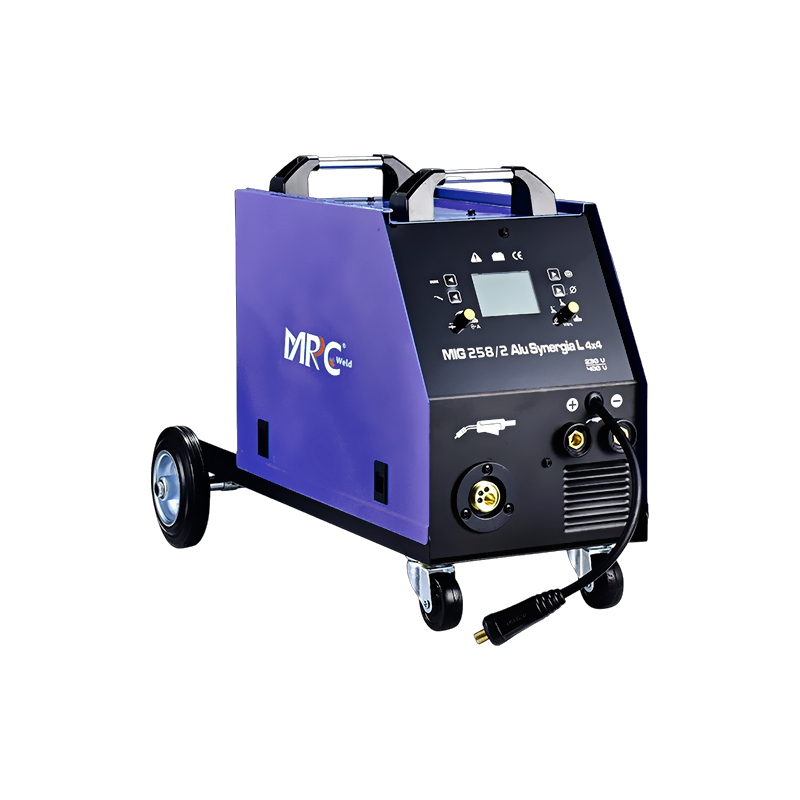
● Arquitetura de inversor de alta frequência MCU IGBT de ...
Ver detalhes
● 1*230V ● Tensão de carregamento: 12/24V ● Corrent...
Ver detalhes
● 3*400V ● Tensão de carregamento: 12/24V ● Cor...
Ver detalhes
Direitos autorais © TAIZHOU MIRACHER MACHINERY CO., LTD. Todos os direitos reservados;Fabricantes de equipamentos de soldadura industrial personalizados


 sale@miracher.com
 0086-15988994409