


 English
 Português
TIG-160P/200P IGBT IGBT MACHINE DE SOLDAÇÃO Pulso DC/AC Controle de chave multifuncional
Cat:Máquina de soldagem Tig
● Suporta soldagem com vários processos. ● Incorpora a...
Ver detalhesConteúdo
Uma oficina de fabricação executa um cordão contínuo de oito minutos em uma unidade MIG de 200 A com ciclo de trabalho de 60% e a máquina desliga no meio da passagem. Nada falhou. O protetor térmico fez exatamente o que a placa de dados prometia. O ciclo de trabalho é o número mais mal interpretado em uma máquina de solda e tem uma resposta padrão que aparece em exames comerciais em todo o mundo: a maioria das máquinas de solda tem aproximadamente 60% do ciclo de trabalho em sua corrente de saída nominal.
Esse número esconde três condições. Aplique uma amperagem específica, medida dentro de uma janela fixa de dez minutos e assuma uma temperatura ambiente definida. Uma vez que esses três aspectos são claros, decidir se uma máquina é adequada para um trabalho torna-se uma questão de aritmética, e não de suposição.
O ciclo de trabalho é uma parcela de uma janela de dez minutos durante a qual uma máquina de solda pode fornecer sua corrente nominal continuamente antes de esfriar, expressa como uma porcentagem.
Definição: ciclo de trabalho é uma porcentagem de um período de dez minutos durante o qual uma fonte de energia de soldagem pode soldar continuamente em sua corrente nominal de saída sem exceder seu limite térmico.
A janela de dez minutos mostra os padrões de segurança de máquinas usadas nos mercados de exportação, IEC/EN 60974-1 na Europa e Ásia e a redação equivalente NEMA EW-1 na América do Norte. As classificações são declaradas a uma temperatura ambiente de referência de 40 graus Celsius e, criticamente, a uma corrente declarada. Um ciclo de trabalho sem corrente não significa nada: 60% a 200 A e 60% a 120 A descrevendo duas máquinas diferentes com dois preços diferentes.
| Ciclo de trabalho declarado | Soldagem contínua por 10 minutosutos | Tempo de resfriamento necessário |
| 20 por cento | 2 minutos | 8 minutos |
| 40 por cento | 4 minutos | 6 minutos |
| 60 por cento | 6 minutos | 4 minutos |
| 100 por cento | 10 minutos | nenhum |
Entre as máquinas refrigeradas que dominam o mercado global, 60% é a classificação que aparece com mais frequência na placa de identificação atual.
Por que 60? É um compromisso térmico e comercial. Uma máquina com classificação de 60% em sua placa de identificação precisa de um transformador menor, um dissipador de calor mais leve e um ventilador mais barato do que uma unidade com classificação de 100% na mesma corrente, e é assim que um inversor de 200 A permanece portátil o suficiente para ser transportado para um local de trabalho. O mesmo valor é ensinado nos currículos de cidadania e nos testes de licenciamento, e é por isso que a questão de preencher as lacunas na maioria das provas espera 60.
Dois compradores leram o mesmo valor de 60% e chegar às conclusões opostas se compararem uma unidade de 160 A com uma unidade de 300 A. A classificação só é complicada quando a corrente está associada a ela.
As máquinas Stick, MIG, TIG e plasma são geralmente declaradas com 60%, mas atingem essa classificação em correntes muito diferentes, e os operadores relataram soldam perto de um tempo de arco ligado de 60%.
| Processo | Classificação típica na corrente da placa de identificação | Tempo típico de arco ligado à operadora | Limite principal no tempo de arco ligado |
| MMA / bastão (120 a 200 A) | 60 por cento | 10 a 20 por cento | Trocas de eletrodo, lascamento de escória, reposicionamento |
| MIG/MAG (200 a 250 A) | 60 por cento | 30 a 40 por cento | Verificações de fios e gases, simultâneas de peças |
| TIG (160 a 200 A) | 60 por cento | 20 a 25 por cento | Velocidade de rotação lenta, adição de abastecimento, manutenção de tungstênio |
| Plasma Corte (40 a 100 A) | 60 por cento | 20 a 30 por cento | Comprimentos de corte curto, fixação e configuração entre cortes |
Essa lacuna é importante. Com uma pessoa segurando uma tocha, uma máquina a 60% quase nunca é o gargalo, porque o operador para trocar um eletrodo, limpar escória, reposicionar uma peça ou trocar um carretel. A classificação começa a ser vinculada no momento em que o arco funciona sem interrupção: células automatizadas, configurações MIG de múltiplas estações ou uma linha de produção onde a tocha permanece acesa por alguns minutos de cada vez.
A soldagem eletrostática mostra o padrão com mais claro. Um operador gasta mais tempo corrigindo eletrodos e picando escória do que segura um arco, então máquinas manuais de arco metálico avaliados em 60 por cento a 200 A raramente atingem seu limite térmico no trabalho de manutenção diária, embora os números da placa de dados pareçam modestos.
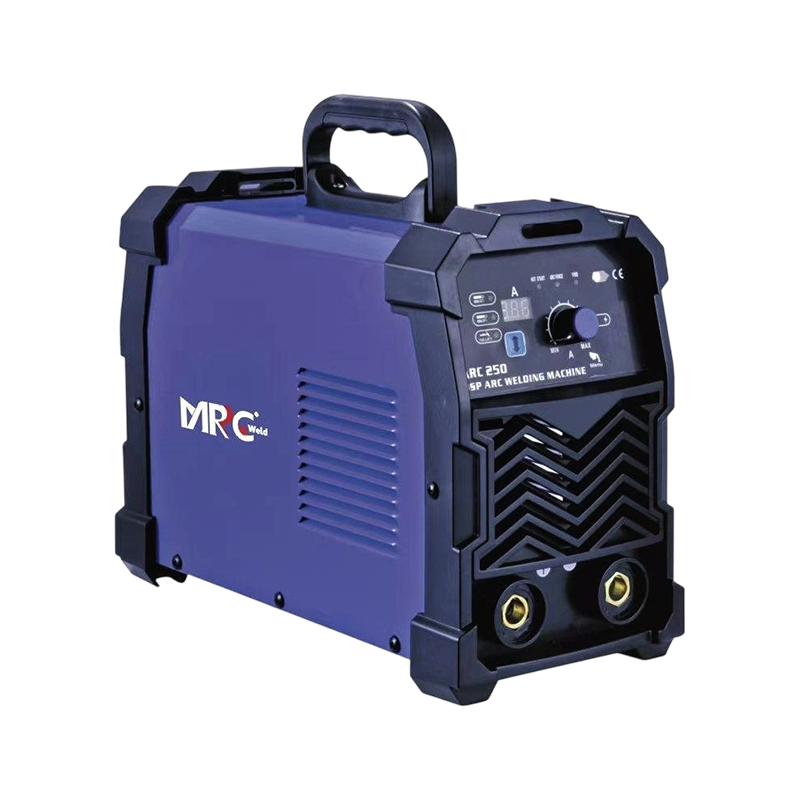 MMA-160/200/250 IGBTINNOVATIVE MÁQUINA DE SOLDADURA INVERSOR DE ECONOMIA DE ENERGIA SOLDADURA ANTI-VARA M ● Ignição de arco instantâneo com aumento de corrente inicial de 150% para partidas de metal frio. ● Adote a tecnologia de inversor IGBT, corrente de saída estável, em linha com a segurança internacional... Ver Produto →
O ciclo de trabalho cai com o quadrado da corrente, de modo que a amperagem que uma máquina pode suportar continuamente é sempre menor do que o valor da placa de identificação.
I2 = I1 x raiz quadrada de (D1 / D2). A 200 A e 60 por cento: 200 x raiz quadrada de 0,6 = cerca de 155A disponíveis em ciclo de trabalho de 100 por cento.
Resolvido, uma máquina de 140 A com capacidade de 60 por cento comporta cerca de 108A continuamente, uma máquina de 250 A cerca de 194A e uma máquina de 300 A cerca de 232A. Esses são os números que vale a pena citar para um cliente que executa costuras longas, porque descrevem o que uma máquina fará o dia todo, em vez do que ela pode fazer por seis minutos.
No gráfico acima, as barras sólidas são classificações de placa de identificação de 60% e as barras mais claras são a saída contínua derivada da mesma classificação. As barras são dimensionadas para um máximo de 300 A.
Para soldagem manual, o operador geralmente é o fator limitante e não a fonte de energia; a classificação só começa a diminuir em trabalho contínuo, de alta corrente ou em ambiente quente.
Três condições fazem com que uma máquina ultrapasse sua classificação declarada: soldagem acima da corrente nominal, trabalho em temperatura ambiente acima da referência de 40 graus Celsius e fluxo de ar restrito. Uma de 200 A operando a 230 A em uma unidade quente está fora de todas as partes de sua classificação, e o corte térmico indicará isso em alguns minutos.
Regras de campo: se uma máquina desarmar antes de seu tempo nominal de soldagem ter decorrido, a causa é quase sempre uma corrente acima da classificação, calor ambiente acima de 40 graus Celsius ou fluxo de ar bloqueado, e não uma unidade com defeito.
As respostas práticas são simples. Mantenha 15 a 20 por cento de altura livre abaixo da placa de identificação quando forem esperados cordões longos, mantenha o nível do ventilador desobstruído e nunca empilhe as máquinas em um rack fechado. Um soldador de 200 A com classificação de 60 por cento é normalmente classificado como 100 por cento em algum lugar entre 150 A e 160 A, o que cobre a maior parte do trabalho com eletrodos de 3,2 mm e 4,0 mm e arcos curtos típicos em fio MIG de 1,0 mm.
O controle digital ajuda aqui. As unidades sinérgicas e de pulso duplo mantêm uma corrente estável em vez de surto, de modo que uma fonte de energia gasta menos tempo no pico de consumo e Máquinas de solda MIG com ajuste automático de tensão são mais simples de manter dentro de seu envelope térmico em longas tiragens de produção.
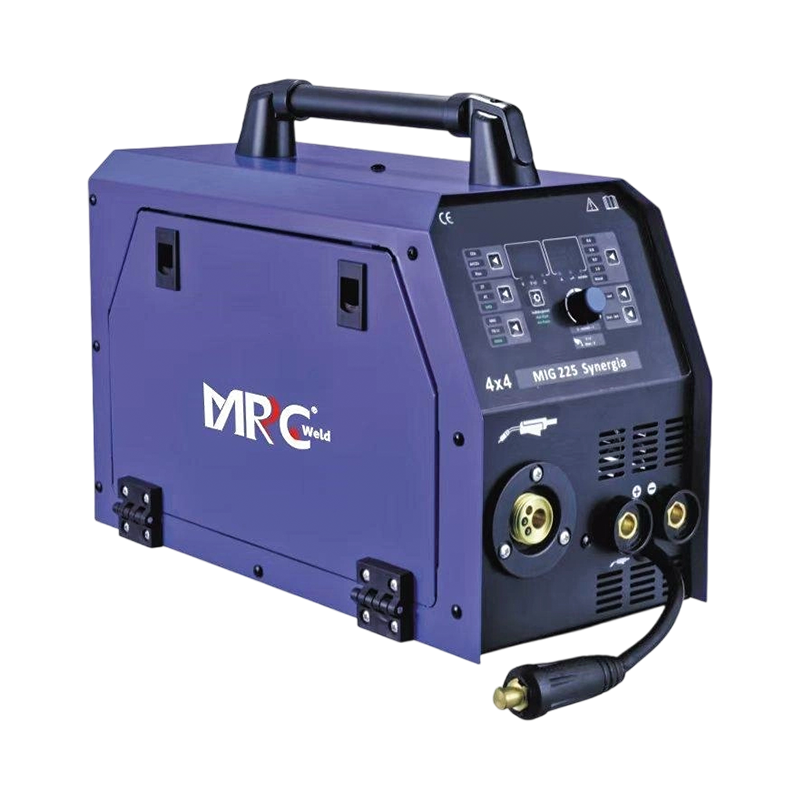 MIG-200SYN (LED/LCD) SOLDADOR MIG SINÉRGICO COM SISTEMA DE SOLDADURA PORTÁTIL LEVE DE ALIMENTAÇÃO AUTOMÁTICA ● Display digital e botão, ajuste as configurações de forma intuitiva e conveniente. ● O sistema integrado de otimização de configurações SYNERGIC garante operação intuitiva e racional... Ver Produto →
Compare máquinas com a mesma amperagem e mesmo ciclo de trabalho e sempre solicite uma corrente de trabalho de 100%; um valor do ciclo de trabalho por si só não pode ser comparado com nada.
Quando o ciclo de trabalho mencionado decidiu uma compra
Quando o ciclo de trabalho decide uma compra
Para escritórios que precisam de capacidade TIG junto com trabalho manual, uma unidade DC portátil com ignição automática de alta frequência é uma resposta usual, e a questão do ciclo de trabalho se resume à amperagem em que a máquina é comum, e não à percentagem expressa ao lado dela.
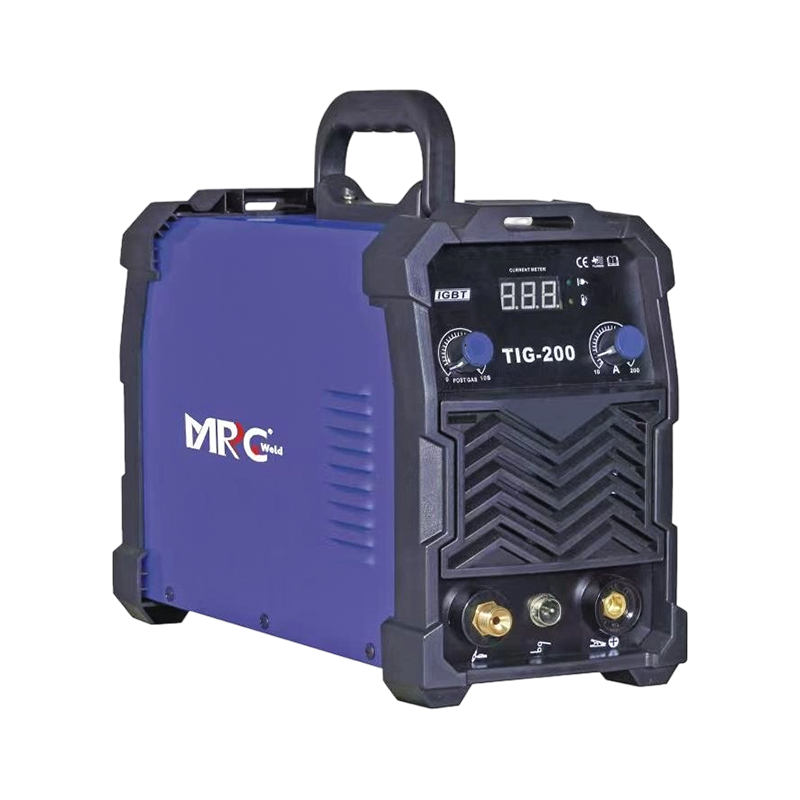 MÁQUINA DE SOLDADURA DC PORTÁTIL TIG/MMA-160/200 COM IGNIÇÃO AUTOMÁTICA DE ALTA FREQUÊNCIA ● Este equipamento de soldagem multifuncional apresenta soldagem TIG de alta precisão e recursos versáteis de soldagem MMA. ● Suporte para solução de modo duplo, adequado para um c... Ver Produto →
A maioria das máquinas de soldagem tem um ciclo de trabalho de aproximadamente 60% em sua corrente de saída nominal, medida em uma janela de dez minutos a uma temperatura ambiente de 40 graus Celsius. Unidades compactas podem declarar 60% em uma corrente mais baixa, enquanto máquinas industriais pesadas podem atingir 100% na placa de identificação.
Seis minutos em cada dez na corrente nominal, seguidos de quatro minutos de resfriamento. Em correntes mais baixas, a mesma máquina geralmente é soldada sem interrupção, porque uma classificação de 60% a 200 A resulta em serviço de 100% a aproximadamente 155 A.
Não por conta própria. O ciclo de trabalho deve ser comparado com a mesma amperagem. Uma máquina de 250 A a 60 por cento retém cerca de 194 A continuamente, enquanto uma máquina de 200 A a 60 por cento retém cerca de 155 A, e essa diferença reflete uma fonte de energia maior e mais pesada, em vez de uma melhor qualidade de construção.
Geralmente porque uma condição nominal não está sendo atendida: a corrente está acima do valor nominal, a temperatura ambiente está acima de 40 graus Celsius, o ventilador ou as aberturas de ventilação estão bloqueados ou a tensão de entrada está caindo. O protetor térmico é redefinido automaticamente, mas os acionamentos repetidos significam que a máquina está sendo operada fora do envelope declarado.
60% é uma classificação declarada, não um limite para o que a máquina pode fazer. Combine-o com a corrente em que você vende, o ambiente em que você trabalha e o tempo de arco ligado que seu processo produz, e o número deixa de ser um mistério.

● Suporta soldagem com vários processos. ● Incorpora a...
Ver detalhes
● Tecnologia do inversor do módulo IGBT com portabilidade...
Ver detalhes
● Arquitetura do inversor IGBT. ● Modulação avançada d...
Ver detalhes
● Soldador multipocess controlado por microprocessador. ...
Ver detalhes
● 1*230V ● Tensão de carregamento: 12/24V ● Corrent...
Ver detalhes
Direitos autorais © TAIZHOU MIRACHER MACHINERY CO., LTD. Todos os direitos reservados;Fabricantes de equipamentos de soldadura industrial personalizados


 sale@miracher.com
 0086-15988994409